LANGUAGE
Dua jam selepas syif malam, penyemperit 90 mm yang menggunakan kabel berpenebat LLDPE 1 kV mula menghasilkan permukaan matte dan beralun sedikit. Kelajuan skru adalah stabil, pengimbas diameter membetulkan setiap beberapa saat, dan tekanan kepala telah meningkat 18 bar di atas garis dasar pagi. Titik set tong hanya telah disalin daripada kerja LDPE: 165/175/185/190 °C dengan acuan 195 °C.
Kompaun itu bukan masalahnya. Tingkap suhu adalah. LLDPE berjalan lebih panas dan lebih rata daripada LDPE, dan ia menghukum kesilapan dalam kedua-dua arah: terlalu sejuk meninggalkan gel yang tidak cair dan lonjakan tekanan, terlalu panas membawa air liur mati, pengoksidaan dan dinding penebat yang lebih lemah.
Jawapan ringkas
LLDPE cair antara 120 dan 130 °C , tetapi ia diproses pada suhu cair sebanyak 180 hingga 230 °C . Die biasanya terletak 10–20 °C di atas zon pemeteran. Untuk penebat kabel, tahan leburan yang diukur pada 205–215 °C dan jangan biarkan ia kekal melebihi 240 °C.
Julat Suhu LLDPE Bekerja, Zon mengikut Zon
Angka 120–130 °C ialah takat lebur keseimbangan yang diukur oleh DSC. Ia memberitahu anda di mana kristal hilang, bukan di mana polimer mengalir dengan cukup baik untuk menyalut konduktor pada 200 m/min. Antara pencairan dan aliran yang baik terdapat jurang 60–90 °C, dan profil di bawah adalah yang sebenarnya menutupnya.
Dua pembetulan lebih penting daripada nombor mutlak. Mula-mula, bacaan jalur pemanas berada 10–25 °C di bawah suhu lebur sebenar kerana pemanasan ricih dalam skru, jadi tong yang menunjukkan 195 °C mungkin menghasilkan leburan 215 °C. Kedua, LLDPE adalah penipisan ricih: menaikkan suhu cair merendahkan kelikatan dan tekanan, tetapi ia juga merendahkan kekuatan cair, yang muncul kemudian sebagai kendur pada kon dan bujur dalam gegelung siap.
Mengapa Takat Lebur 120–130 °C Masih Perlu Die 200 °C
Empat mekanisme menerangkan jurang antara nombor lembaran data dan titik set pada panel.
Tingkap cair yang sempit
Taburan percabangan rantai pendek LLDPE menjadikan kebanyakan kristal cair dalam kira-kira 10 °C. Tiada fasa pelembutan yang panjang seperti LDPE, jadi peralihan pepejal-ke-aliran adalah mendadak dan zon awal mesti sudah membawa haba.
Kelikatan, bukan hanya fasa
Cairan cair sepenuhnya tetapi sejuk masih terlalu likat untuk tersebar secara merata di sekeliling dinding penebat 2.5 mm. Suhu mati 200–225 °C membawa kelikatan turun ke tempat polimer mengendur sebelum ia meninggalkan panjang daratan.
Haba ricih adalah sebahagian daripada bajet
Kira-kira satu pertiga hingga separuh daripada tenaga yang mencairkan cas skru PE datang daripada kerja mekanikal, bukan jalur pemanas. Itulah sebabnya skru yang haus tiba-tiba memerlukan 15 °C lebih pada panel untuk mencapai suhu cair yang sama.
Masa tinggal mengalahkan suhu puncak
Degradasi mengikut masa didarab dengan suhu. Leburan yang disimpan pada suhu 215 °C selama dua minit biasanya lebih selamat daripada satu leburan yang meningkat kepada 245 °C selama tiga puluh saat semasa permulaan perlahan, apabila output rendah dan polimer kekal.
Bagaimana LLDPE Berbanding Dengan LDPE, HDPE dan XLPE
Kebanyakan kesilapan suhu pada panel datang daripada menggunakan semula resipi jiran. Perbandingan di bawah menunjukkan sejauh mana jarak tetingkap sebenarnya.
Tempat Masalah Suhu Sebenarnya Menimbulkan
Apabila talian LLDPE mula menghasilkan sekerap, puncanya cenderung berkelompok. Pembahagian di bawah mencerminkan corak yang paling kerap kita lihat semasa pentauliahan dan lawatan penyelesaian masalah: ia adalah pemberat diagnostik, bukan statistik makmal.
34%
Cairkan terlalu sejuk
27%
Cairkan terlalu panas
21%
Mati dan kepala tidak seimbang
12%
Profil penyejukan
6%
Ketegangan pengambilan
Kedua-dua mod kegagalan cair sejuk patut diasingkan. Zarah gel yang tidak cair kelihatan sebagai benjolan timbul yang bertahan sehingga pelanggan menanggalkan kabel, manakala zon suapan yang kebuluran menghasilkan ayunan tekanan kitaran 20–40 bar dan jalur diameter yang boleh dilihat. Kegagalan leburan panas kelihatan berbeza: air liur mati coklat di atas tanah, bau asetik atau berlilin yang samar di kepala, dan pemanjangan semasa putus jatuh sebelum kekuatan tegangan hilang.
Mengapa Gred Resin Penting Sama Seperti Suhu
Kira-kira 60 peratus daripada LLDPE dunia masuk ke dalam filem, bukan kabel. Fakta tunggal itu menerangkan kesilapan yang sangat biasa: membeli gred filem umum kerana ia murah dan tersedia, kemudian melawan gel dan hangus pada talian kabel sepanjang minggu.
Filem — kira-kira 62%
Sebatian kabel — kira-kira 14%
Rotomoulding — kira-kira 11%
Pengacuan suntikan - kira-kira 7%
Paip dan lain-lain — kira-kira 6%
Gred kabel ditentukan secara berbeza. Cari indeks cair terkawal dalam jalur yang ketat, pakej antioksidan yang didokumenkan, kiraan gel yang rendah dan kerintangan isipadu yang ditentukan. Gred filem mungkin mencapai takat lebur 120–130 °C yang sama dan masih gagal rendam air 90 °C, kerana pakej aditif tidak pernah direka bentuk untuk penuaan elektrik basah.
Urutan Permulaan dan Tutup Yang Melindungi Tetingkap
Kawalan suhu pada LLDPE kebanyakannya adalah masalah disiplin, bukan masalah peralatan. Urutan di bawah mengambil masa kira-kira 45 minit dan menghalang kebanyakan sekerap yang dijana dalam perubahan syif.
1. Sahkan penderia. Periksa setiap termokopel terhadap probe yang ditentukur. Hanyut 15 °C pada zon pemeteran sudah cukup untuk mengalihkan leburan keluar dari julat tanpa sebarang penggera.
2. Rendam perlahan-lahan. Panaskan dari sejuk hingga 160 °C dan tahan 30–40 minit sebelum memulakan skru. Tanjakan pantas meninggalkan kepala lebih sejuk daripada tong dan menghasilkan lonjakan jam pertama.
3. Bersihkan, kemudian tanjakan. Kosongkan polimer sebelumnya dengan sebatian pembersihan PE, kemudian naikkan untuk menjalankan titik set pada 15–20 rpm dengan acuan terbuka kepada atmosfera.
4. Baca cair sebenar. Siasat cair pada acuan, laraskan dua zon terakhir, dan kemudian naikkan kelajuan talian dalam langkah 10 m/min sambil melihat tekanan kepala.
5. Berhenti bersih. Untuk hentian singkat, tahan pemanas pada 150 °C daripada mematikan; untuk berhenti lama, bersihkan dan tarik semula skru untuk mengelakkan palam sejuk.
6. Log setiap perubahan. Rekod suhu cair, tekanan kepala dan kelajuan talian bagi setiap kekili, jadi aduan kemudian boleh dikesan kepada larian tertentu.
Perkakasan Yang Memegang Tetingkap Stabil
Mata tetapkan hanya tahan apabila mesin boleh mengulanginya. Tiga butiran perkakasan penting pada talian LLDPE: skru PE dengan L/D yang mencukupi dan bahagian penghalang atau pencampuran, pek skrin bersaiz betul yang tidak memaksa tekanan naik, dan dadu dengan panjang tanah yang mencukupi untuk cair mengendur. Skru tujuan am mampatan rendah akan menjalankan LLDPE, tetapi ia biasanya memerlukan 10–15 °C lebih haba untuk mencapai kualiti permukaan yang sama, yang memendekkan margin keselamatan terma.
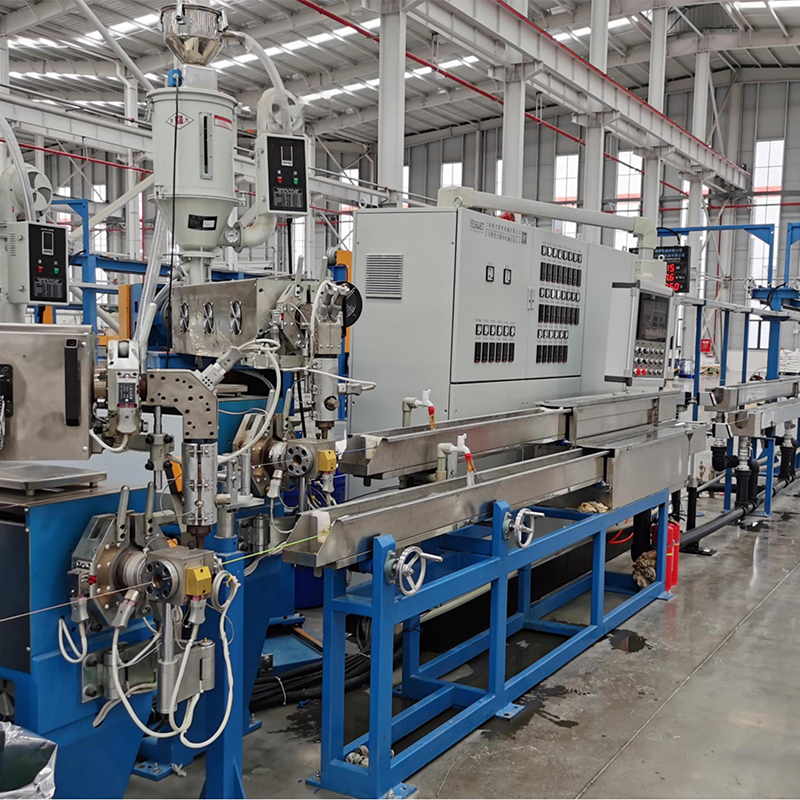
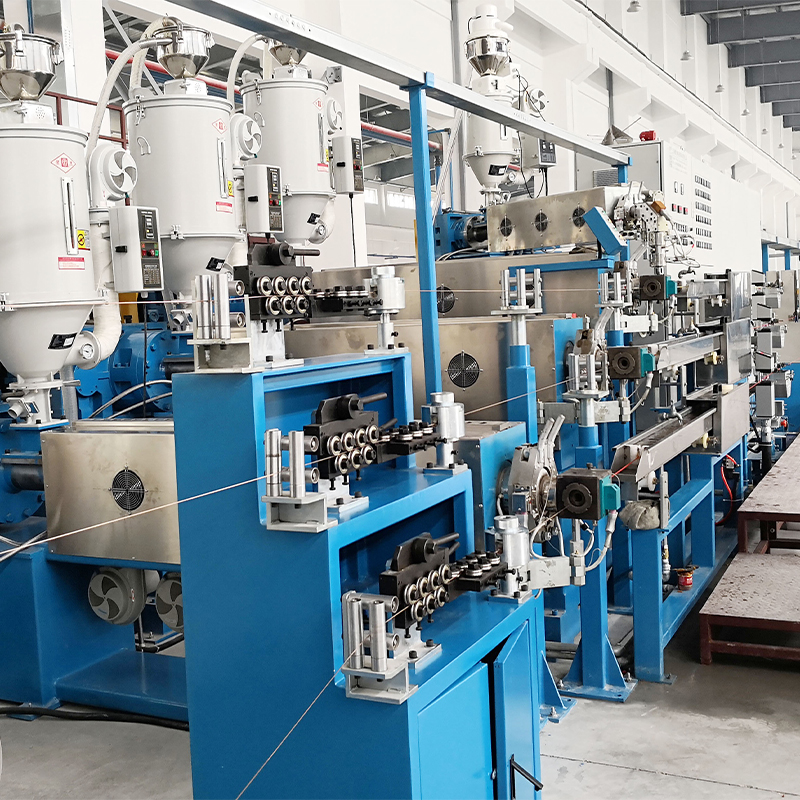
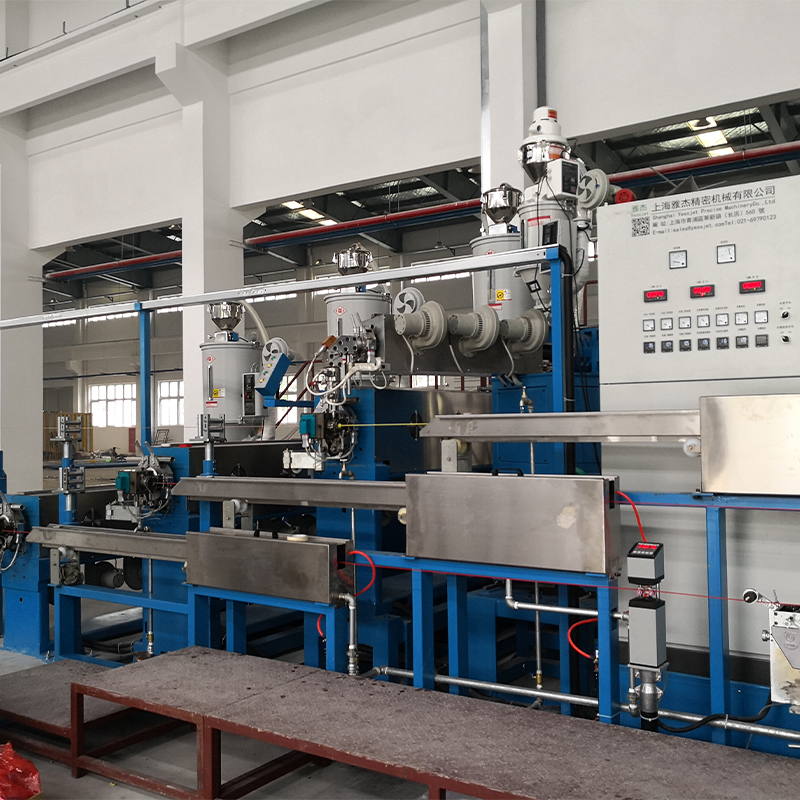 Penyemperit Kabel PP, PVC dan PE Berkecekapan Tinggi Teras penyemperitan pelbagai fungsi untuk penebat dan jaket, serasi dengan PP, PVC dan PE dan dipersembahkan untuk penjimatan tenaga, pengeluaran kabel hasil tinggi. Lihat Produk →
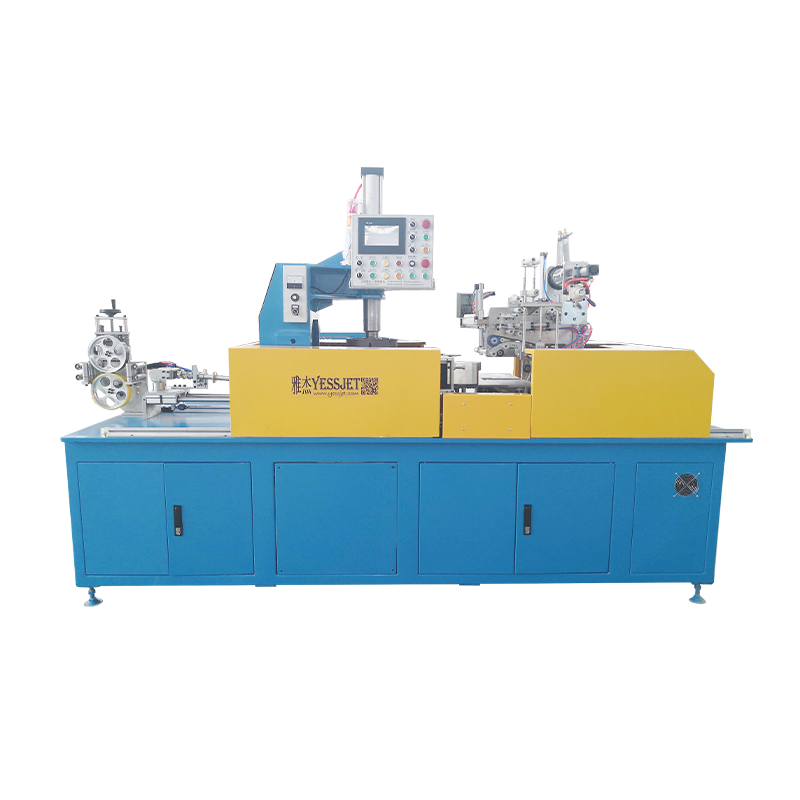
Di mana output perlu kekal malar melalui perubahan gelendong, kestabilan suhu dan kesinambungan talian adalah masalah yang sama. The sistem penumpuk dan penari untuk garisan penyemperitan berterusan pastikan penyemperit berjalan pada kelajuan skru tetap manakala bahagian pengambilan menukar kekili, yang menghilangkan kitaran pemanasan dan penyejukan berulang yang menyebabkan suhu cair bersiar-siar.
Pemilihan extruder patut disemak sendiri sebelum profil suhu dimuktamadkan. Panduan kami untuk penyemperit kabel PP, PVC dan PE berkecekapan tinggi meliputi geometri skru, padanan output dan perbezaan praktikal antara konfigurasi talian mesin tunggal dan bersepadu.
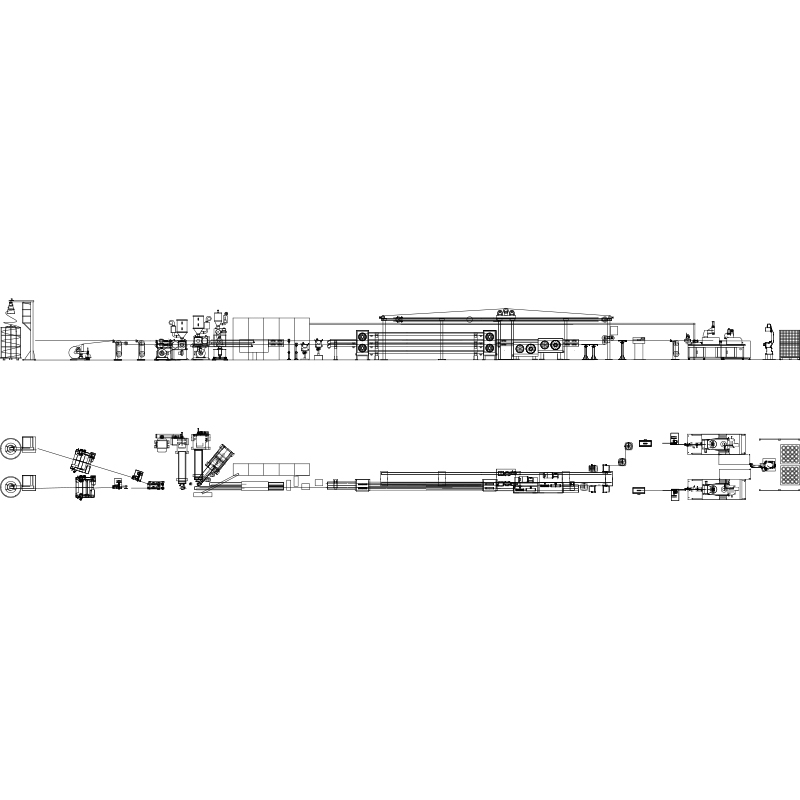 Talian Penyemperitan Wayar dan Kabel untuk Kabel Bertebat dan Bersarung Talian automatik untuk wayar dan kabel bertebat atau bersarung, menggabungkan penyemperitan khusus bahan dengan kawalan PLC dan peralatan penyejukan, pencetakan dan pengambilan hiliran. Lihat Produk →
Di bahagian hiliran, suhu lebur hanya separuh daripada cerita: palung penyejukan dan ketegangan pengambilan menentukan sama ada penebat mengekalkan dimensi yang baru dihasilkan. Sistem kawalan ketegangan yang menahan dalam beberapa newton menghalang bujur dan pengecutan yang sering dipersalahkan oleh pengendali pada penyemperit.
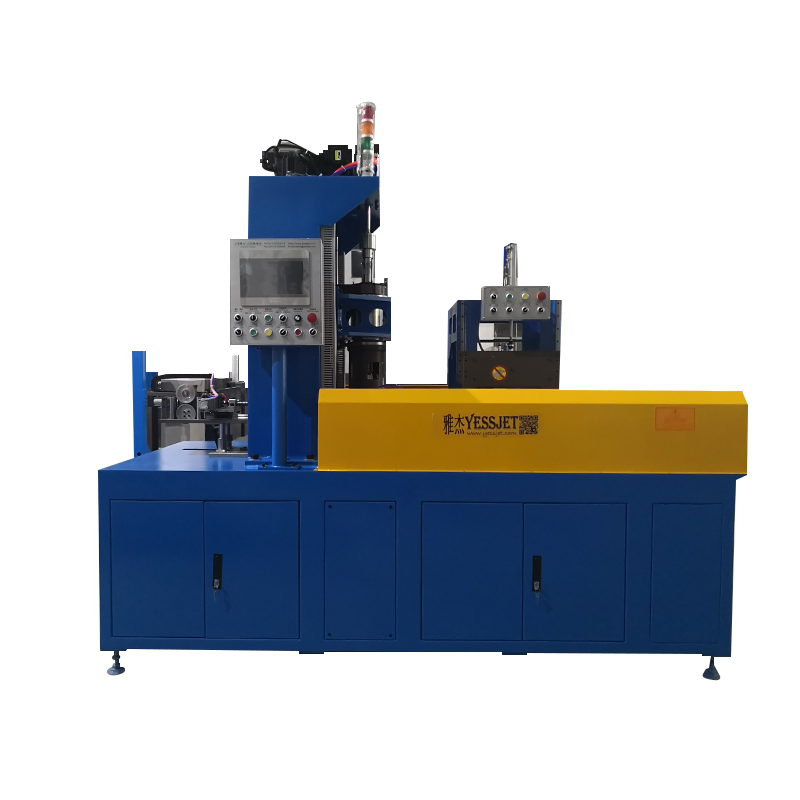
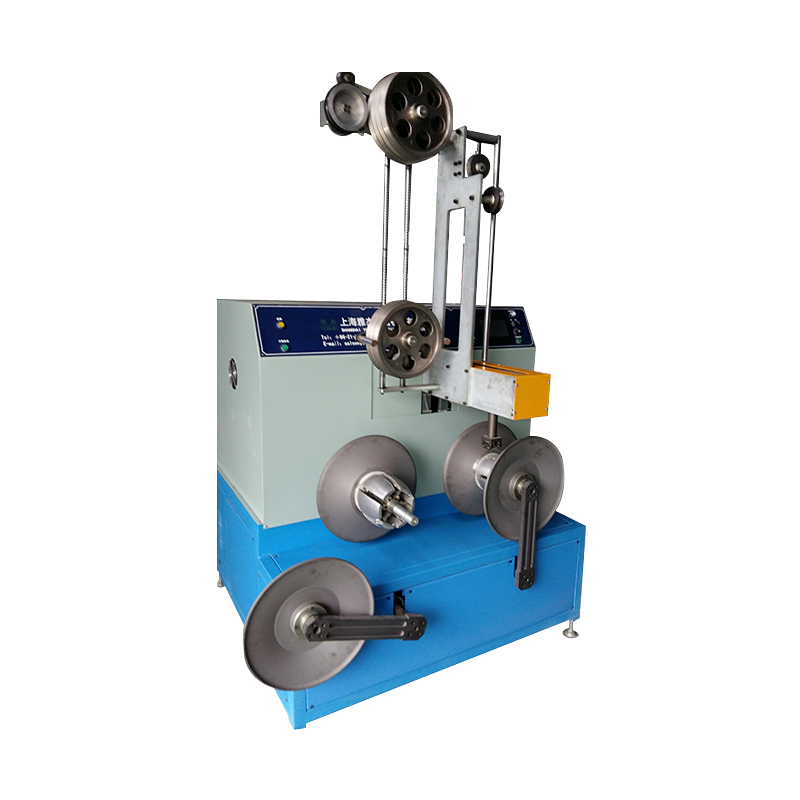
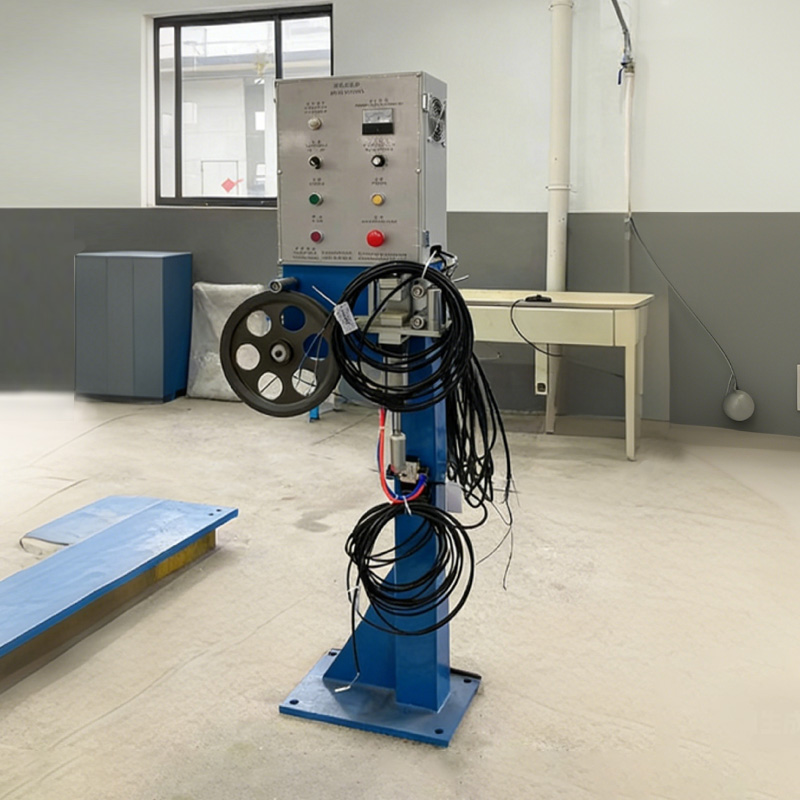 Sistem Kawalan Ketegangan Wayar dan Kabel untuk Penggulungan Sistem aksesori yang melaraskan ketegangan kabel dalam masa nyata semasa belitan untuk membantu mengelakkan regangan, kerosakan, belitan longgar dan susunan tidak teratur. Lihat Produk →
Penyelenggaraan, Rekod dan Pematuhan
Tingkap suhu hanya boleh dipercayai seperti peralatan di sekeliling termokopel. Tiga rutin penyelenggaraan memastikannya jujur:
- Ketatkan semula jalur pemanas dan semak sesentuh setiap suku tahun; jalur longgar mencipta tempat sejuk yang membaca dengan betul pada sensor dan salah dalam cair.
- Sahkan termokopel dan pengawal terhadap probe rujukan dua kali setahun, dan sentiasa selepas penukaran skru atau tong.
- Jejaki kiraan gel dan peningkatan tekanan pek skrin bagi setiap lot pengeluaran; aliran tekanan yang meningkat pada suhu cair malar biasanya menunjukkan kepada pencemaran atau kehausan skru, bukan kepada kerosakan suhu.
Apabila dipatuhi, rekod suhu cair adalah sebahagian daripada bukti proses yang diperlukan untuk kabel LV di bawah IEC 60502-1 dan untuk pengisytiharan tindak balas terhadap kebakaran CPR di bawah EN 50575, di mana perumusan kompaun dan sejarah termanya memberi makan kepada pengisytiharan. Pastikan suhu cair, nombor lot kompaun dan ID gelendong dipautkan dalam satu rekod; apabila pelanggan bertanya mengapa kumpulan berkelakuan berbeza, pautan itu menjawab soalan dalam beberapa minit dan bukannya hari. Dokumentasi RoHS dan REACH harus berjalan dengan lot kompaun, bukan dengan kekili siap sahaja.
LLDPE tidak akan menghukum anda kerana menjalankan sedikit lebih panas daripada LDPE — ia akan menghukum anda kerana menjalankan resipi yang disalin. Anggap 120–130 °C sebagai takat lebur pada lembaran data, 180–230 °C sebagai tetingkap pemprosesan pada panel dan 205–215 °C sebagai sasaran praktikal untuk penebat kabel. Kemudian sahkannya dengan kuar jarum pada die dan bukannya mempercayai paparan pengawal, dan tulis nombor ke bawah untuk setiap kekili. Tabiat itu sahaja menghilangkan kebanyakan masalah permukaan, gel dan bujur yang dipersalahkan pada kompaun.