LANGUAGE
Penyemperit 90 mm yang dinilai pada 380 kg/j untuk sarung PVC selalunya mendap pada 330 kg/j sebaik sahaja talian menjalankan tiga syif pada kompaun dengan beban pengisi yang lebih berat — dan operator menyalahkan acuan, pam vakum atau skru. Dalam kebanyakan ulasan spesifikasi yang kami duduki, ketidakpadanan telah dikunci dalam beberapa bulan lebih awal, apabila geometri skru dipilih untuk satu kompaun dan garisan kemudiannya diminta untuk menjalankan satu lagi.
Versi pendek
Penyemperit skru dipilih mengikut kelajuan kompaun dan talian, bukan mengikut tonase nominal. Penebat PVC dan sarung duduk dengan selesa pada skru tunggal 20–24:1 L/D dengan nisbah mampatan 2.5–3.5. Penebat PE dan XLPE pada kelajuan talian tinggi memerlukan suapan beralur, 25–30:1 L/D dan bahagian penghalang untuk mengekalkan suhu cair rata. Padankan tiga pembolehubah tersebut dan kebanyakan aduan hanyut diameter dan kestabilan keluaran dijawab sebelum dram pertama kompaun dibuka.
Perkara berikut ialah cara geometri memetakan ke atas talian kabel, nombor yang tergolong dalam spesifikasi pembelian, dan semakan yang memastikan output stabil pada tahun tiga.
Apa yang sebenarnya dilakukan oleh skru di dalam tong
Skru tunggal melakukan tiga kerja dalam satu putaran: ia menyampaikan butiran sejuk, mencairkannya pada dinding tong yang dipanaskan, dan mengepam cair melalui plat pemutus ke kepala silang pada tekanan yang cukup mantap untuk menahan ketebalan dinding. Setiap pekerjaan tinggal di zonnya sendiri, dan setiap zon ditakrifkan oleh kedalaman penerbangan.
Zon suapan
Penerbangan dalam, kira-kira 0.12–0.18 D. Tugasnya ialah menyampaikan isipadu, jadi output mengikut kepadatan pukal berbutir dan bentuk pelet. Ini adalah zon tong beralur direka untuk menstabilkan.
Zon mampatan
Kedalaman penerbangan mengecil daripada suapan kepada kedalaman pemeteran. Nisbah antara keduanya ialah nisbah mampatan; zarah terlalu rendah dan tidak cair mencapai acuan, terlalu tinggi dan pemanasan ricih menambahkan 15–25 °C kepada cair.
Zon pemeteran
Kedalaman cetek malar, biasanya 5–8 D panjang. Ia adalah pam, dan kestabilan tekanannya mempengaruhi toleransi diameter lebih daripada mana-mana gelung kawalan hiliran.
Plat pemutus dan kepala silang
Pek skrin membina 15–30 MPa tekanan belakang. Die tekanan mengendalikan penebat, die tiub mengendalikan sarung; skru menentukan seberapa mantap salah satu diisi.
Di hiliran, geometri tidak lagi penting jika barisan lain tidak dapat bersaing. Pada garisan penebat XLPE wayar dan talian penyemperitan kabel perlu mengimbangi suhu tong, panjang penyejukan palung, ketegangan capstan dan kelajuan pengambilan dalam satu tetingkap setpoint, dan skru hanyalah pautan pertama dalam rantai itu.
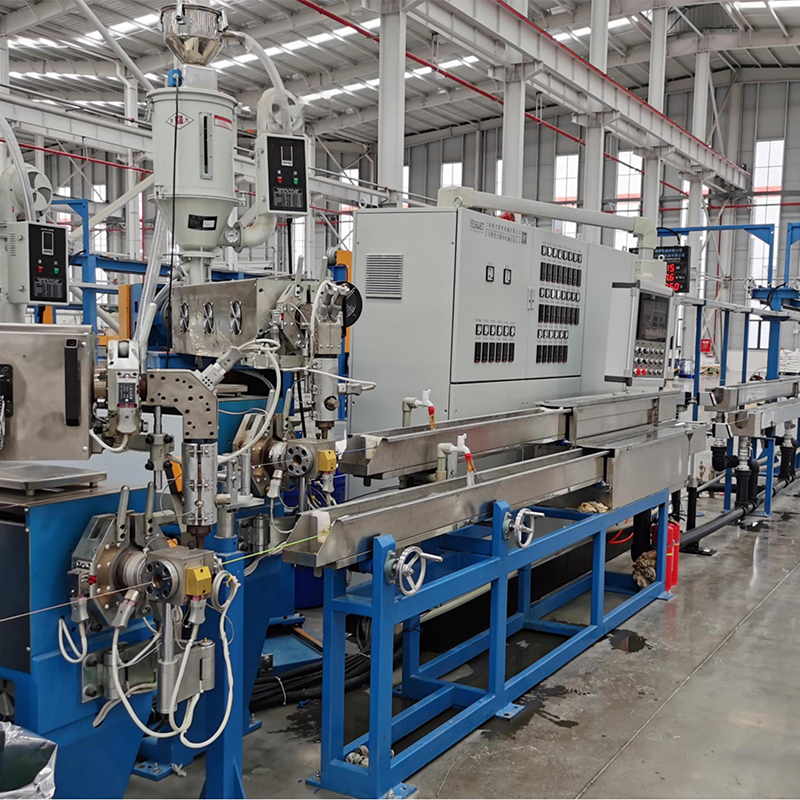
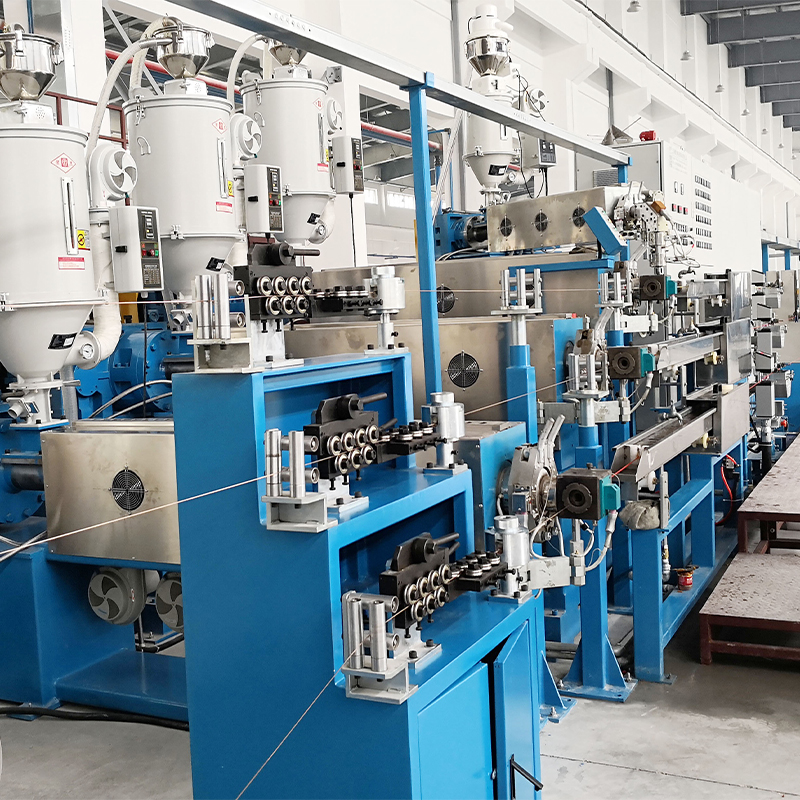
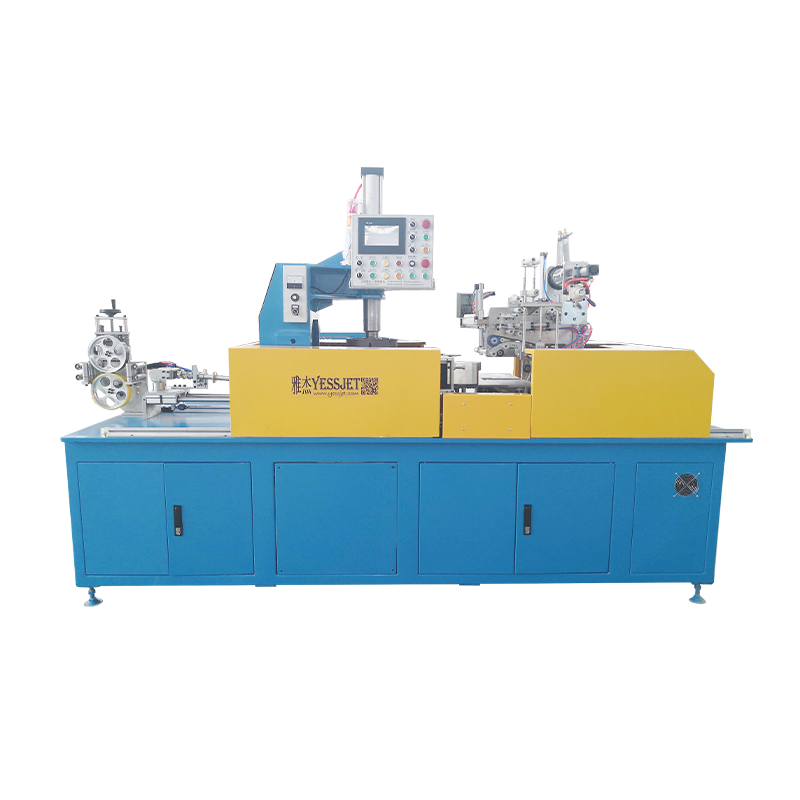
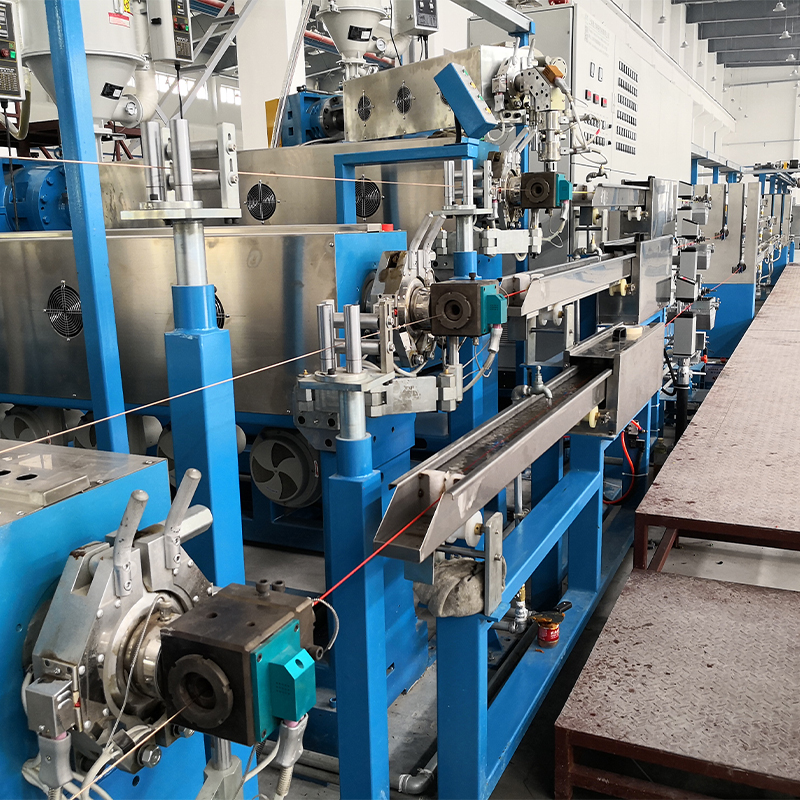 Penyemperit Kabel XLPE/PE dengan Tangki Air Penyejuk Untuk garisan PE bersilang di mana leburan tidak boleh diolah semula, penyemperit bersepadu dan tangki air berbilang bahagian ini menyokong penebat berterusan dengan penyejukan terkawal dan output yang stabil. Lihat Produk →
PE berpaut silang meningkatkan pancang kerana leburan tidak boleh diolah semula. Mesin PE/XLPE yang berdedikasi dengan palung air yang dipadankan mengekalkan cair dalam jalur sempit dan menghalang pemautan silang pramatang di dalam tong, iaitu mod kegagalan yang muncul sebagai bintik-bintik gel tiga hari selepas pengeluaran.
Membandingkan reka bentuk skru pada nombor yang menentukan output
Apabila dua pembekal memetik diameter yang sama, perbezaan terletak pada L/D, nisbah mampatan dan reka bentuk suapan. Julat di bawah ialah julat yang paling kerap kami bandingkan semasa semakan teknikal.
Julat indikatif diambil daripada spesifikasi talian kabel; sentiasa mengesahkan terhadap ujian kedai di kompaun anda sendiri sebelum menandatangani.
Mesin skru berkembar mendominasi kerja campuran kering PVC kerana penerbangan intermeshing adalah mengelap sendiri dan menyampaikan serbuk tanpa langkah pra-kompaun. Pada garisan penebat skru tunggal masih menang pada kestabilan tekanan cair dan kos per kg/j, itulah sebabnya pilihan biasanya dibuat pada kompaun dan bukannya kiraan skru.
Perkara yang ditinggalkan oleh lembaran data: ke mana keluaran secara senyap-senyap
Output papan nama diukur dengan skru baharu, pek skrin bersih dan tekak suapan yang menetap. Talian sebenar kehilangan daya pemprosesan di lima tempat yang boleh diramal, dan hanya satu daripadanya ialah motor.
14%
Pelepasan penerbangan
9%
Rayapan pek skrin
7%
Sekatan mati
6%
Tekak hanyut
4%
Jalur pemanas
Sumbangan kerugian daya tampung indikatif diukur merentasi tingkap dua tahun pada garisan penebat 90 mm.
Pelepasan penerbangan adalah yang senyap. Skru 90 mm baharu biasanya berjalan pada kelegaan jejari 0.20–0.30 mm; melepasi kira-kira 0.45 mm leburan tergelincir kembali ke atas penerbangan, output jatuh dan suhu lebur meningkat pada titik set yang sama. Kerana tiada penggera, penurunan itu dipersalahkan atas kompaun. Rayapan tekanan pek skrin bersembunyi dengan cara yang sama: bacaan tekanan pembezaan yang meningkat merentasi plat pemutus ialah amaran paling awal anda bahawa pam bekerja lebih keras daripada yang sepatutnya.
Di mana mesin ini berada dalam pengeluaran kabel
Di seluruh loji kabel yang kami bekalkan, pemisahan di bawah menggambarkan bagaimana kapasiti penyemperit sebenarnya diagihkan mengikut produk akhir dan bukannya mengikut saiz mesin.
Penebat PVC dan sarung — 38%
Kabel kuasa PE dan XLPE — 31%
LSZH dan tahan api — 14%
LAN dan komunikasi — 11%
Keistimewaan dan buih — 6%
Aplikasi ini penting kerana ia mengubah perkara yang mesti dilakukan oleh talian apabila ia berhenti. Garisan sarung bertolak ansur dengan perhentian singkat untuk penukaran gelendong; wayar halus dan talian LAN tidak, dan di situlah sistem penumpuk dan penari untuk garisan penyemperitan berterusan mendapat tempat mereka, memegang penampan kabel dan ketegangan berterusan semasa gelendong hiliran ditukar.
Menentukan penyemperit skru: pemeriksaan lima langkah
Spesifikasi pembelian yang bertahan dalam pentauliahan biasanya mengikut susunan keputusan yang sama.
Langkah 1 — Betulkan kompaun sebelum tonase
Rekodkan indeks leburan, beban pengisi, siling suhu cair yang dibenarkan dan julat ketebalan dinding. Dua sebatian yang kelihatan serupa pada helaian data boleh menuntut perbezaan 4:1 dalam nisbah mampatan.
Langkah 2 — Keluaran saiz pada cetakan, bukan pada papan nama
Ambil kg/j yang diperlukan di kepala silang pada kelajuan garisan maksimum anda dan tambahkan ruang kepala 15% untuk variasi kompaun dan kehausan skru.
Langkah 3 — Tentukan reka bentuk suapan
Suapan beralur membeli keluaran yang stabil dengan butiran PE yang mengalir bebas; lubang licin lebih memaafkan campuran semula dan campuran PVC ringan.
Langkah 4 — Periksa pemacu dan kotak gear
Minta lengkung tork pada hujung rendah julat kelajuan dan faktor servis kotak gear yang bertahan dalam pek skrin yang terhenti, bukan beban keadaan mantap.
Langkah 5 — Tulis ujian penerimaan
Empat jam berterusan pada kompaun anda, dengan suhu cair log, toleransi diameter, tenaga khusus dalam kWj/kg dan ukuran pengeluaran skru sebelum penyerahan.
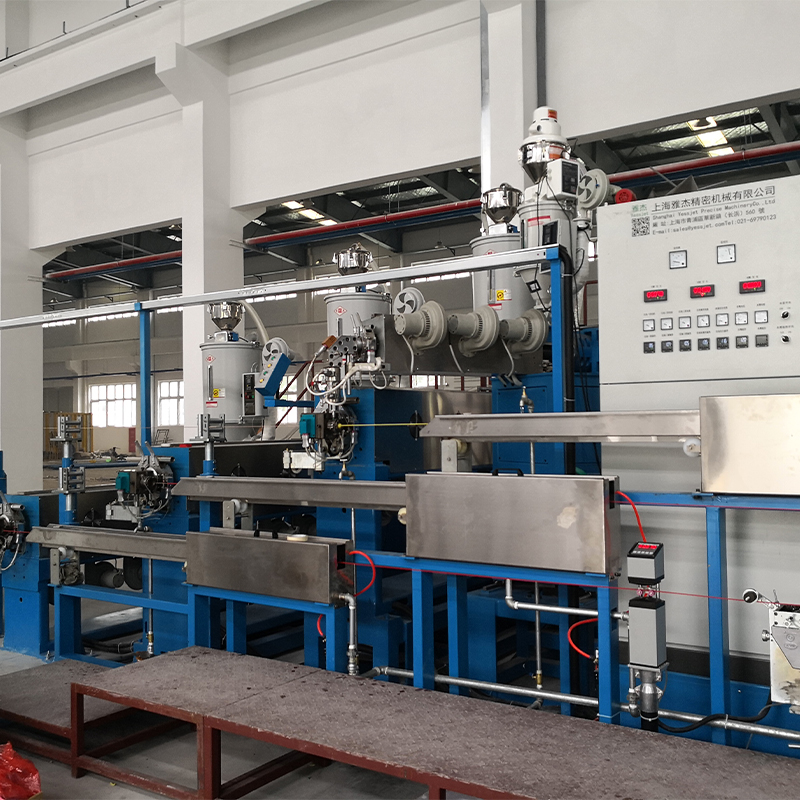
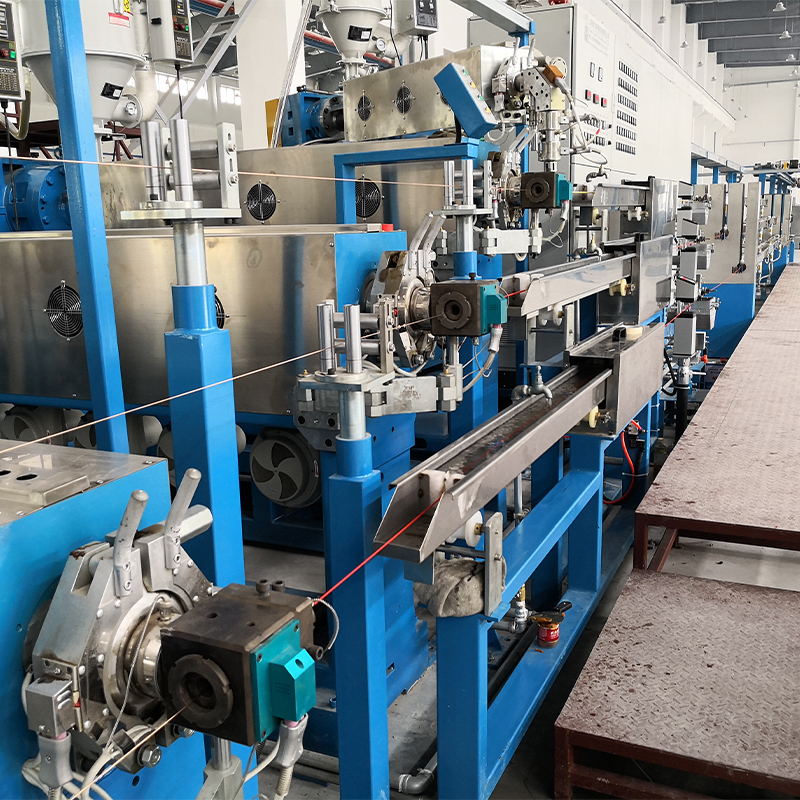
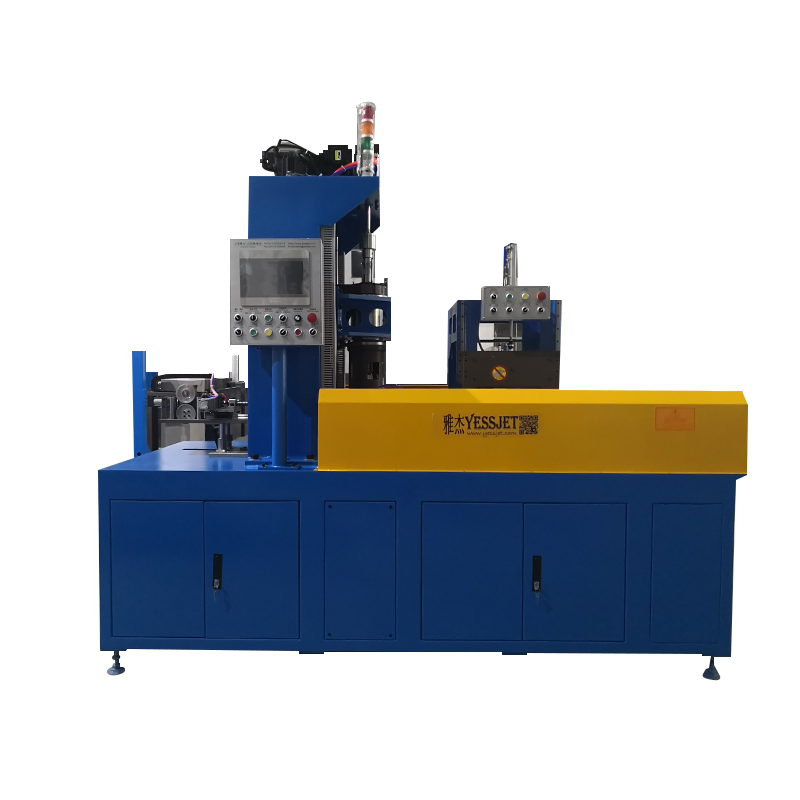
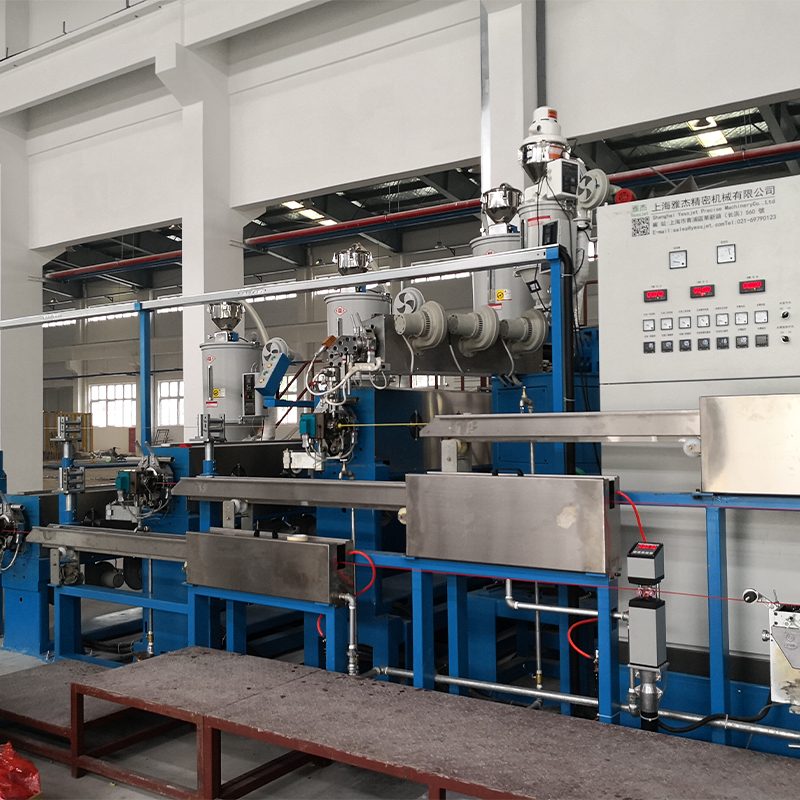 Sistem Penyemperitan Kabel Berprestasi Tinggi PE/PVC Auto Penuh Apabila merancang talian kabel PE/PVC baharu, sistem bersepadu ini meliputi pembayaran automatik, penyemperitan ketepatan, penyejukan, pengangkutan dan pengambilan untuk mengurangkan campur tangan manual. Lihat Produk →
Apabila barisan baharu sedang dirancang dan bukannya satu mesin diganti, persoalan yang berguna ialah siapa yang memiliki antara muka — suhu tong, ketegangan capstan, gegelung dan palletising — kerana penyerahan yang tidak sepadan adalah tempat kebanyakan kelewatan ramp-up berasal.
Memastikan skru jujur: penyelenggaraan dan pematuhan
- Ukur kelegaan penerbangan jejari dan kehausan tong setiap 12 bulan; merekodkannya terhadap nilai pentauliahan supaya arah aliran, bukan nombor mutlak, mencetuskan penggantian.
- Log suhu cair dan tekanan perbezaan pek skrin setiap anjakan. Kenaikan 2 MPa dalam tempoh seminggu adalah pek tersekat, bukan kesalahan kawalan.
- Gantikan jalur pemanas sebagai satu set. Satu jalur lemah menghasilkan titik sejuk yang muncul sebagai coretan yang tidak cair dalam penebat.
- Bersihkan dengan kompaun yang dipadankan dengan larian seterusnya daripada mengeringkan tong; berbasikal terma adalah apa yang meledingkan penerbangan.
- Pastikan dokumentasi sejajar dengan pasaran yang anda hantar ke: keselamatan dan pengawalan elektrik mengikut piawaian jentera yang diiktiraf, serta rekod bahan dan proses yang boleh dikesan ke kumpulan kabel.
Tiada satu pun daripada ini eksotik, dan tiada satu pun yang mahal apabila ia dirancang ke dalam spesifikasi. Versi mahal mendapati pada tahun dua bahawa skru, tekak suapan dan pek skrin masing-masing dipilih oleh orang yang berbeza terhadap andaian yang berbeza.
Praktikal bawa pulang: layan skru sebagai bahagian padan sistem talian kompaun, letakkan L/D, nisbah mampatan, reka bentuk suapan dan pelepasan penerbangan secara bertulis, dan uji keempat-empatnya sebelum mesin meninggalkan kerja. Itulah yang memisahkan garisan yang menahan 350 kg/j selama sedekad daripada yang memerlukan skru baharu setiap lapan belas bulan.