LANGUAGE
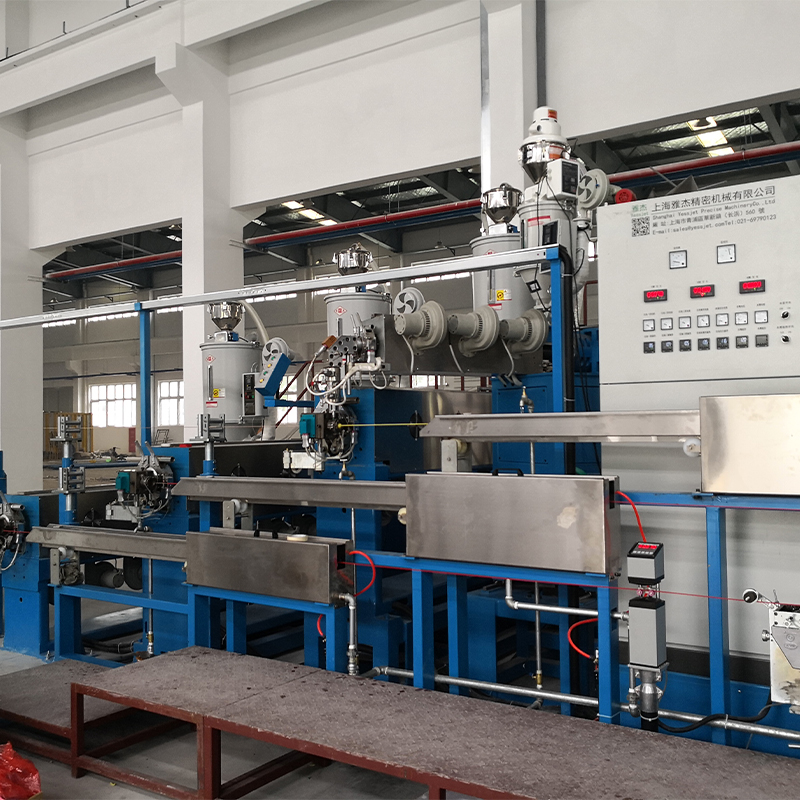
Talian penebat PVC 70 mm yang berjalan pada 300 m/min menghasilkan kira-kira 36 km teras terlindung dalam tetingkap dua jam. Jika diameter siap hanyut 0.05 mm di luar toleransi pelanggan selama sepuluh minit dari tingkap itu, beberapa kilometer teras menjadi sekerap, gelendong ambil perlu diolah semula, dan sisihan biasanya ditemui pada pemeriksaan masuk pelanggan dan bukannya di tingkat anda sendiri.
Kawalan proses penyemperitan ialah set gelung maklum balas yang menghalang hasil ini. Ia memegang suhu cair, tekanan cair, kelajuan skru, kelajuan garisan, diameter dan ketegangan di dalam tingkap yang ditentukan, minit demi minit, dan ia merekodkan apa yang bergerak apabila berlaku masalah.
Jawapan ringkasnya: stabilkan cair dahulu, kemudian dimensi, kemudian ketegangan. Kestabilan suhu dan tekanan menentukan sama ada ketebalan dinding kekal; maklum balas diameter dan kapasitansi memutuskan sama ada toleransi itu berlaku; ketegangan dan pengumpulan memutuskan sama ada garisan itu kekal dalam pertukaran tanpa henti. Laraskannya dalam susunan itu, kerana setiap gelung mengganggu gelung di hilirnya.
Garisan yang mencatatkan tekanan cair, diameter panas, ketebalan dinding dan ketegangan pengambilan pada selang satu saat biasanya akan menunjukkan di mana kerugian berlaku dalam masa seminggu berjalan, lama sebelum sebarang peningkatan perkakasan dibenarkan.
Lima Gelung Kawalan Yang Memutuskan Sama ada Dinding Berpegang
Kawalan proses pada talian penyemperitan bukanlah satu pengawal. Ia adalah lima gelung yang berinteraksi, dan interaksi itulah yang menyukarkan kerja.
Profil terma
Lima hingga tujuh zon tong dipegang dalam lingkungan 3 darjah C, zon mati dalam 2 darjah C.
Tekanan cair
Transduser di hadapan pek skrin, kestabilan dalam 1 peratus titik set.
Skru dan kelajuan talian
Skru rpm dipetakan kepada kelajuan garisan, dengan penarikan ke bawah 1.4 hingga 1.6 untuk penebat PVC.
Maklum balas dimensi
Tolok laser 6 hingga 8 m dari acuan, tolok kapasitans untuk ketebalan dinding dan kesipian.
Ketegangan dan pengumpulan
Kedudukan penari, ketegangan pengambilan dalam newton, dan 30 hingga 90 saat panjang yang disimpan.
Suhu cair ialah gelung paling perlahan dan yang paling kerap ditetapkan oleh rasa. Pada garisan penebat biasa, hanyut 5 darjah C dalam zon pemeteran mengubah kelikatan yang cukup untuk mengalihkan diameter siap sebanyak 0.02 mm kepada 0.04 mm pada kelajuan skru malar. Termokopel hendaklah disemak berdasarkan rujukan setiap suku tahun, kerana bacaan sensor 4 darjah C rendah biasanya diberi pampasan oleh pengendali yang menaikkan titik tetapan dan tidak pernah mengembalikannya.
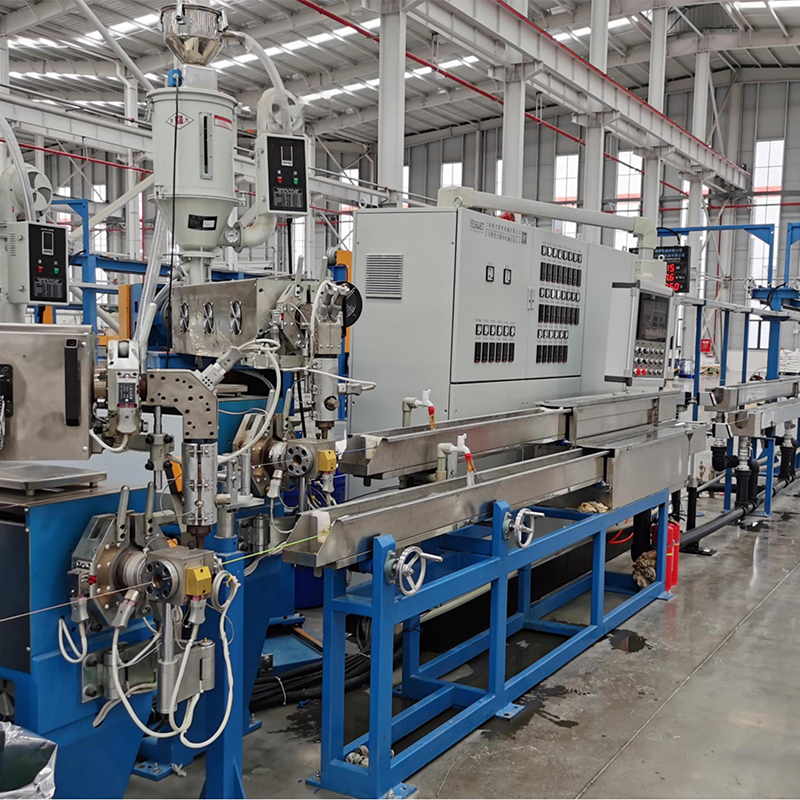
 Penyemperit Kabel Berprestasi Tinggi PVC Auto Penuh Extruder Kabel High-Perf PVC Auto Penuh Auto ialah sistem pengeluaran bersepadu yang direka untuk menyokong pengeluar kabel dalam pengeluaran yang cekap dan berketepatan tinggi. Ia sp... Lihat Produk →
Geometri skru menetapkan berapa banyak kerja yang perlu dilakukan oleh gelung suhu. Nisbah mampatan dipadankan dengan kompaun menghasilkan profil tekanan rata; ketidakpadanan muncul sebagai tekanan kepala melonjak yang tiada jumlah penalaan PID akan dialih keluar. Keadaan pek skrin tergolong dalam pelan kawalan atas sebab yang sama: pek yang sebahagiannya disekat meningkatkan tekanan kepala dan menukar output sebanyak 2 hingga 5 peratus. Hubungan antara reka bentuk skru, output dan kestabilan kawalan diliputi dalam perkara ini panduan penyemperit berkecekapan tinggi .
Diameter dan ketebalan dinding adalah tempat kawalan dapat dilihat oleh pelanggan. Tolok laser yang dipasang 6 hingga 8 m dari dadu berbunyi diameter panas, yang berjalan 8 hingga 12 peratus lebih besar daripada diameter sejuk pada garisan penebat PE, jadi pengawal mesti bergerak ke arah sasaran sejuk sementara tolok melihat panas. Ketegangan menutup rantai: ketegangan pengambilan yang ditahan dalam beberapa peratus mengekalkan teras bulat dan menghentikan lapisan atas daripada menggigit penebat pada gelendong.
Manual, PLC Asas dan Kawalan Gelung Tertutup Berbanding
Tiga seni bina kawalan muncul di tingkat kedai yang sama, dan perbezaannya ditunjukkan dalam angka dan bukannya dalam risalah.
Pendekatan kawalan
Apa yang dikawal selia
Sisihan diameter
Sekerap permulaan setiap perubahan
Masa pertukaran
Manual
Kelajuan skru dan pengambilan ditetapkan mengikut mata dan bunyi
/- 0.08 mm
120 hingga 200 m
25 hingga 40 min
PLC asas, gelung terbuka
Titik tetapan ditahan, penggera sahaja, tiada maklum balas produk
/- 0.04 mm
60 hingga 100 m
15 hingga 25 min
Gelung tertutup dengan tolok dan maklum balas ketegangan
Diameter, ketebalan dinding, tekanan cair dan ketegangan dikawal secara berterusan
/- 0.015 mm
20 hingga 40 m
8 hingga 12 min
Jadual: jalur prestasi indikatif untuk garisan penebat PVC 70 mm; angka sebenar bergantung pada kompaun, reka bentuk skru dan konfigurasi pengambilan.
Lajur keempat ialah yang membayar. Memotong sekerap permulaan daripada 150 m kepada 30 m setiap pertukaran, pada baris yang menukar produk lapan kali seminggu, menjimatkan kira-kira 960 m teras siap setiap minggu sebelum sebarang peningkatan dalam hasil keadaan mantap dikira.
Metrik Tersembunyi: Di Mana Kerugian Sebenarnya
Carta diameter selalunya kelihatan cemerlang jauh sebelum garis benar-benar terkawal. Log set pembolehubah yang lebih luas merentasi satu larian 24 jam biasanya mengagihkan semula gambar kehilangan.
Hanyutan diameter
34%
34%
Pancang ketegangan
26%
26%
Suhu cair
18%
18%
Pakai skru
12%
12%
Kelembapan
10%
10%
Setiap punca mempunyai pembetulan yang berbeza, dan hanya yang pertama diselesaikan dengan membeli tolok yang lebih baik.
- Ketegangan meningkat semasa pertukaran: penari mencapai had perjalanannya dan penumpuk mengosongkan sebelum sambungan selesai. Penyimpanan 30 hingga 90 saat kelajuan talian adalah keputusan reka bentuk, bukan keuntungan pengawal.
- Pemburuan suhu cair: biasanya kipas penyejuk berbasikal terlalu keras atau jalur pemanas dengan sentuhan yang lemah, boleh dilihat sebagai ayunan 30 hingga 60 saat dalam tekanan kepala.
- Kehausan skru dan tong: pertumbuhan kelegaan 0.1 mm dalam bahagian pemeteran boleh mengurangkan output sebanyak 3 hingga 6 peratus dan menolak operator untuk menaikkan kelajuan skru, yang meningkatkan suhu cair.
- Kelembapan bahan: beberapa ratus ppm kelembapan dalam sebatian PVC mencipta lompang yang tolok diameter gembira dibaca sebagai produk yang baik.
Ketegangan ialah gelung yang paling kerap dibiarkan terbuka pada garisan yang menjalankan kawalan moden, dan ia adalah tempat pertama untuk melihat apabila sekerap meningkat tanpa sebarang penggera diameter.
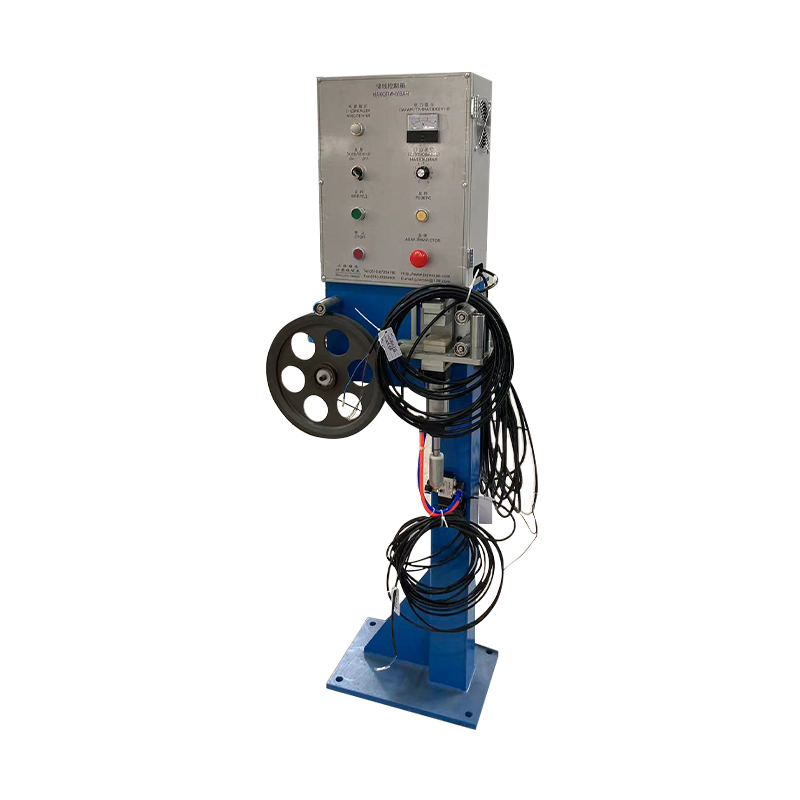
 Sistem Kawalan Ketegangan Kabel Wayar Direka bentuk untuk peraturan ketegangan kabel yang tepat, Sistem Kawalan Ketegangan Kabel Wire ialah peralatan penting untuk proses penggulungan kabel. Fungsi terasnya terletak pada... Lihat Produk →
Di mana Usaha Kawalan Membayar Paling Banyak, Mengikut Jenis Kabel
Kawal pulangan pelaburan berbeza secara mendadak mengikut keluarga produk, kerana kos bahan, toleransi dan kelajuan talian berbeza.
Kabel kuasa, XLPE MV dan LV - 38%
LAN dan datacom - 26%
Kawat bangunan, PVC dan UPVC - 16%
Automotif dan wayar elektronik - 12%
Keistimewaan dan lain-lain - 8%
Kabel kuasa XLPE mendominasi pulangan kerana toleransi dinding adalah ketat, kompaunnya mahal dan kos kilometer sekerap beberapa kali ganda kos satu kilometer sekerap wayar bangunan PVC. Kabel LAN berada di tempat kedua kerana had kemuatan dan kesipian tidak dapat dipenuhi oleh kemahiran pengendali sahaja; siling kesipian 5 peratus memerlukan pengukuran dan pembetulan berterusan. Kawat binaan lebih memaafkan kesipian tetapi berjalan pada 600 hingga 1200 m/min, di mana peraturan kelajuan dan ketegangan pengambilan menentukan sama ada gelendong boleh dijual. Kawalan ganjaran wayar automotif dan elektronik terutamanya melalui kebolehulangan merentasi banyak jangka pendek.
Urutan Pentauliahan: Enam Langkah Yang Mengunci Tetapan Masuk
Barisan baharu atau yang dibina semula mencapai kawalan yang stabil dengan lebih cepat apabila urutan di bawah diikuti, dan bukannya menala semuanya sekaligus.
Langkah 1: Garis dasar sebelum menukar apa-apa
Log tekanan cair, diameter panas dan sejuk, ketebalan dinding dan ketegangan pengambilan pada selang satu saat untuk peralihan penuh. Rekod ini adalah satu-satunya bukti yang boleh dipercayai bahawa perubahan kemudian membantu.
Langkah 2: Lekapkan penderia untuk proses, bukan kabinet
Letakkan tolok laser 6 hingga 8 m dari dadu supaya cair telah mendap, pastikan transduser tekanan di hadapan pek skrin dan pasangkan sel beban di tempat geseran web tidak boleh memincangkannya.
Langkah 3: Tala gelung mengikut tertib
Suhu dahulu, kemudian cair tekanan, kemudian dimensi, kemudian ketegangan. Ketegangan penalaan sebelum suhu stabil hanya menggerakkan ayunan di sekeliling garisan.
Langkah 4: Bina jadual nisbah kelajuan
Rekod rpm skru terhadap kelajuan garisan untuk setiap saiz dan kompaun. Operator yang bermula daripada nisbah yang diketahui mencapai produk yang boleh dijual dalam satu pertiga masa.
Langkah 5: Tulis rutin pertukaran
Isi penumpuk, letakkan penari pada pertengahan perjalanan, sambung, kemudian lepaskan storan secara beransur-ansur. Rutin adalah perkara yang membuatkan penyemperit berpusing semasa pertukaran pengambilan.
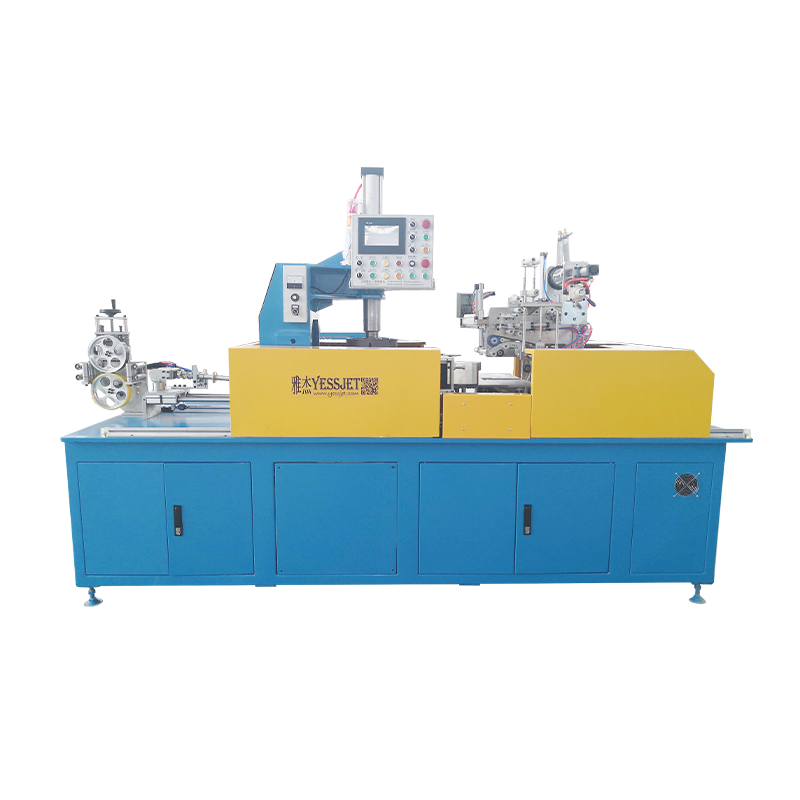
 Penari Akumulator(rak penyimpanan kabel) Penari Akumulator (Rak Penyimpanan Kabel) ialah peranti pengurusan kabel profesional yang direka bentuk untuk mengoptimumkan aliran kerja pemprosesan kabel. Tersedia dalam bentuk vertikal dan hori... Lihat Produk →
Langkah 6: Serahkan dengan had secara bertulis
Had kawalan, ambang penggera dan tindakan yang diperlukan oleh setiap penggera hendaklah pada satu helaian di baris, bukan dalam fail pentauliahan.
Penyelenggaraan, Penentukuran dan Pematuhan
Kawalan kualiti mereput dengan senyap. Pelan penentukuran dan pemeriksaan memastikan gelung boleh dipercayai antara baik pulih.
- Mengesahkan termokopel setiap suku tahun terhadap rujukan, dengan toleransi 5 darjah C.
- Sifarkan transduser tekanan cair setiap bulan dan menentukur semula setiap 12 bulan.
- Memeriksa tolok diameter laser terhadap induk yang boleh dikesan setiap 6 bulan.
- Menentukur kedudukan penari dan sel beban ketegangan setiap tahun.
- Mengukur kelegaan skru dan tong setiap 4,000 hingga 6,000 jam berjalan.
- Mengekalkan rekod parameter kawalan setiap lot pengeluaran, sebagai permintaan pelanggan dan standard.
Pematuhan sebahagian besarnya merupakan latihan dokumentasi apabila perkakasan adalah betul. Piawaian kabel seperti IEC 60227, IEC 60502, UL 44, UL 83 dan GB/T 5023 mentakrifkan dimensi yang mesti dipenuhi; sistem kawalan proses menghasilkan bukti bahawa ia telah dipenuhi pada setiap meter. Menyimpan log diameter dan ketebalan dinding bagi setiap lot menjadikan audit sebagai pengambilan fail dan bukannya ujian semula.
Keselamatan berada dalam pelan yang sama. Menjaga pada peralatan pengambilan berputar, hentian kecemasan yang saling berkunci dan akses terkawal ke kepala die semasa pembersihan bukanlah tambahan pilihan pada talian yang berjalan tanpa pengawasan semalaman. Had penggera juga harus ditetapkan supaya pengendali bertindak balas sebelum sekerap muncul, bukan selepas gelendong selesai.
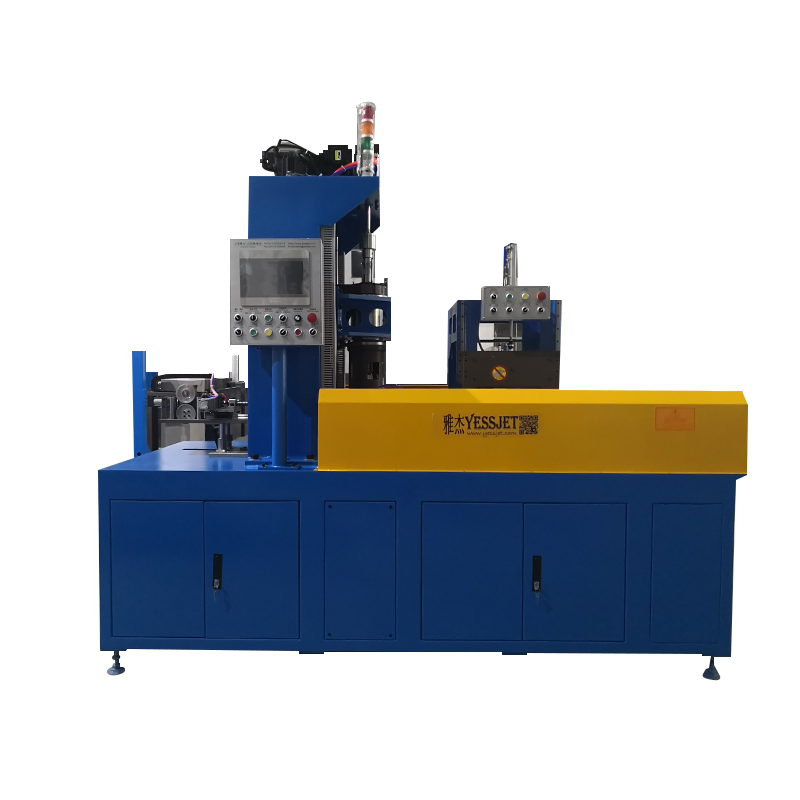
Kawalan proses penyemperitan dinilai paling baik pada penghujung baris. Penyemperit yang menyerahkan teras berubah kepada gegelung telah mengalihkan masalah ke hilir, di mana ia menjadi kerosakan tegangan, gelendong bujur atau palet yang ditolak. Itulah sebabnya pengukuran perlu mengikut produk: diameter dan ketebalan dinding pada cetakan, ketegangan dan panjang pada gegelung, dan identiti gelendong pada titik di mana sistem palletizing robotik untuk pengendalian gulungan kabel mengambil alih.
Jiangsu Yessjet Precise Machinery membina peralatan penyemperitan, gegelung, pembungkusan dan palet sebagai satu talian bersambung, yang penting dalam konteks ini. Gelung yang memegang diameter pada acuan dan gelung yang menahan ketegangan pada gegelung perlu direka bentuk antara satu sama lain dalam fikiran, dan pengeluar yang membekalkan kedua-dua hujung rantai itu boleh menalanya bersama-sama daripada menyalahkan satu sama lain.